A csövek kézi TIG-hegesztése javításoknál, egyedi kötéseknél és kis sorozatoknál éri meg, ahol a hegesztő szaktudása a döntő. Az automatizált orbitális TIG-hegesztés ismétlődő varratoknál térül meg, ahol állandó minőségre, kisebb huzal-, gáz- és elektródafogyasztásra, valamint igazolható hegesztési jegyzőkönyvre van szükség. Négy szempont dönt: az előkészítés és a fogyóanyagok, a kezelő képzettsége, a tényleges ívidő és a minőségi költségek.
Nem „ember kontra gép” párharcról van szó – a képzett hegesztő és az orbitális gép különböző helyzeteket old meg. Az AXXAIR szlovákiai hivatalos forgalmazójaként az ant Profitools Kft.-nél segítünk megtalálni a két megközelítés közötti helyes egyensúlyt. Az alábbiakban azt a négy szempontot elemezzük, amely eldönti, mi éri meg Önnek leginkább.
1. A csövek előkészítésének és a fogyóanyagoknak a költségei
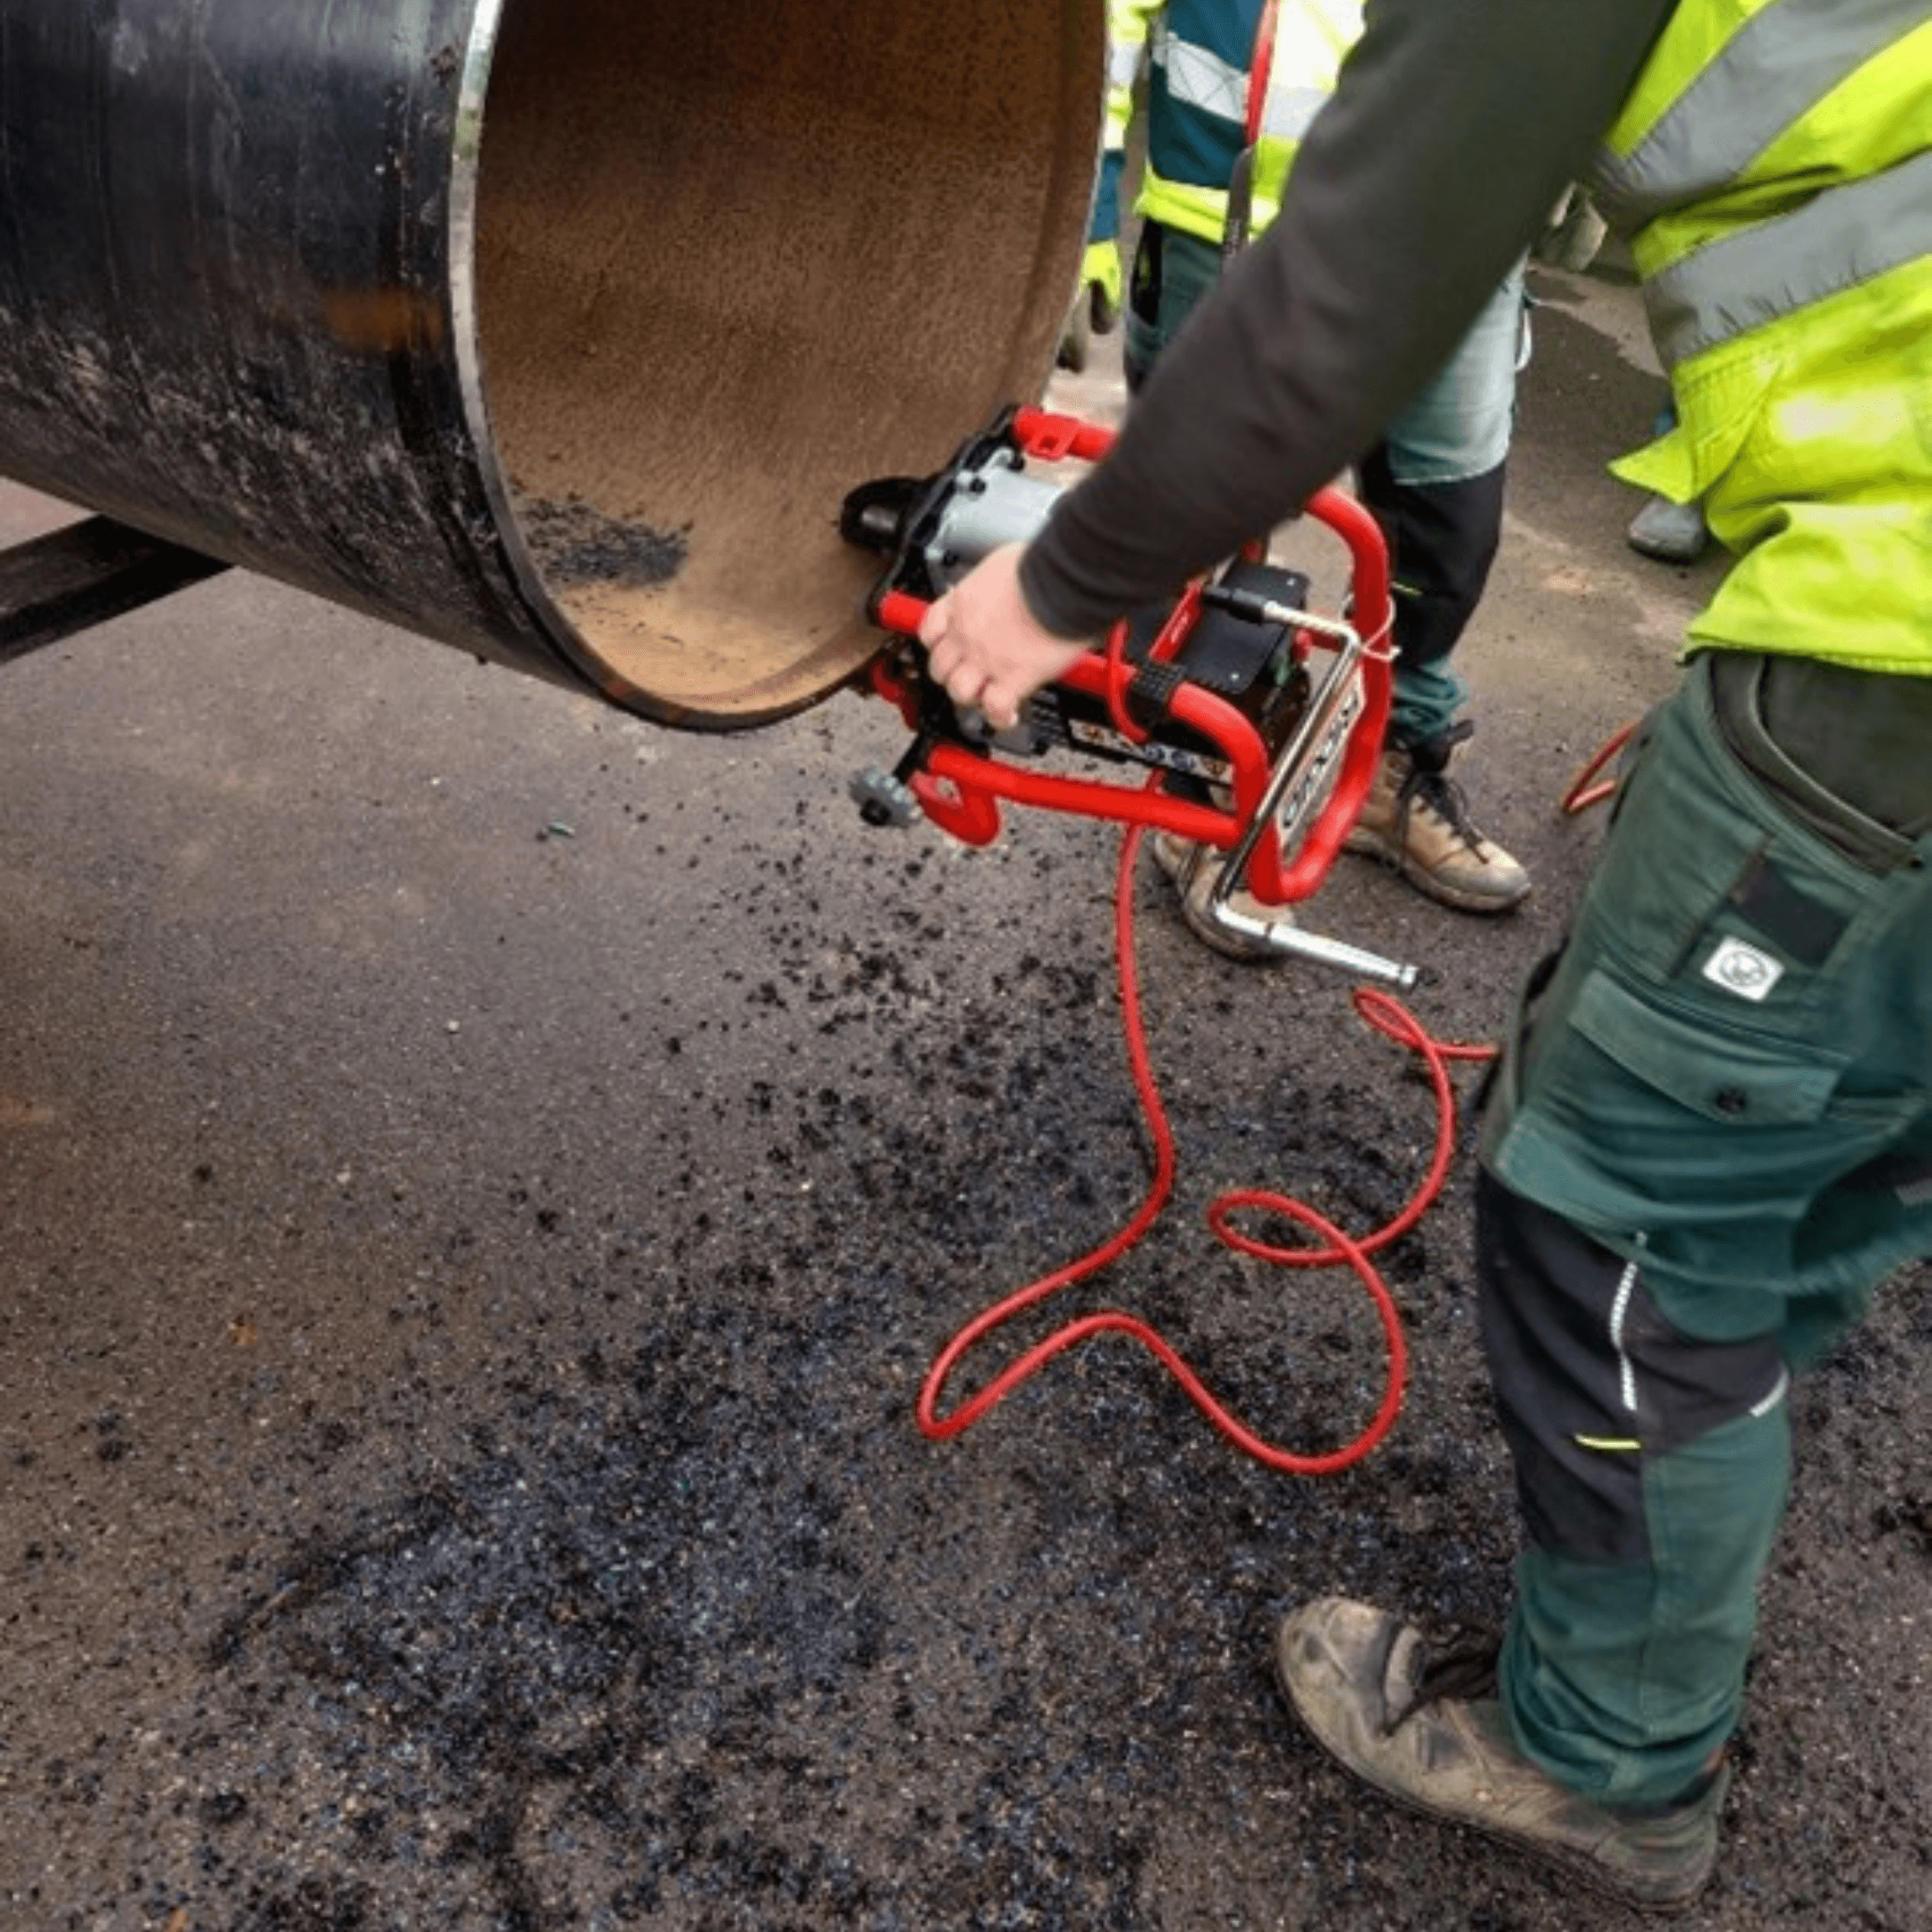
Hegesztés előtt a csőelőkészítés két típusát különböztetjük meg:
- Egyszerű előkészítés a cső levágásával, illetve élelőkészítéssel. Ha a vágott él minősége nem elegendő, az élt le kell élezni; egyébként elég az egyszerű vágás. A csöveket ezután központosítják, és a végső hegesztés előtt fűzővarratokat készítenek.
- 3 mm feletti falvastagságnál az élelőkészítés szinte mindig szükséges – jobb beolvadást biztosít tökéletes tömítéssel és gyökvédelemmel.
Élelőkészítés és hozaganyag
Kézi hegesztésnél az előkészítés „V” alakú élelőkészítést és a csövek központosítását jelenti, közöttük kis réssel az elektróda elhelyezéséhez. A beolvadás hegesztőhuzalos kitöltéssel történik belülről kifelé, így a hézag kitöltéséhez nagy mennyiségű huzalt használ fel.
Automatizált hegesztésnél a falvastagságtól függően „V” vagy „J” alakú élt készít elő. A kitöltendő tér kisebb, ezért kevesebb hozaganyagra van szükség.
Inert gázok
A csövek közötti réssel végzett kézi hegesztés több inert gázt fogyaszt, mint a tömített varratkötésekkel végzett automatizált hegesztés. A gázfogyasztás a termelékenység szempontjából fontos tétel – itt az automatizált hegesztés költséghatékonyabb.
Elektródák
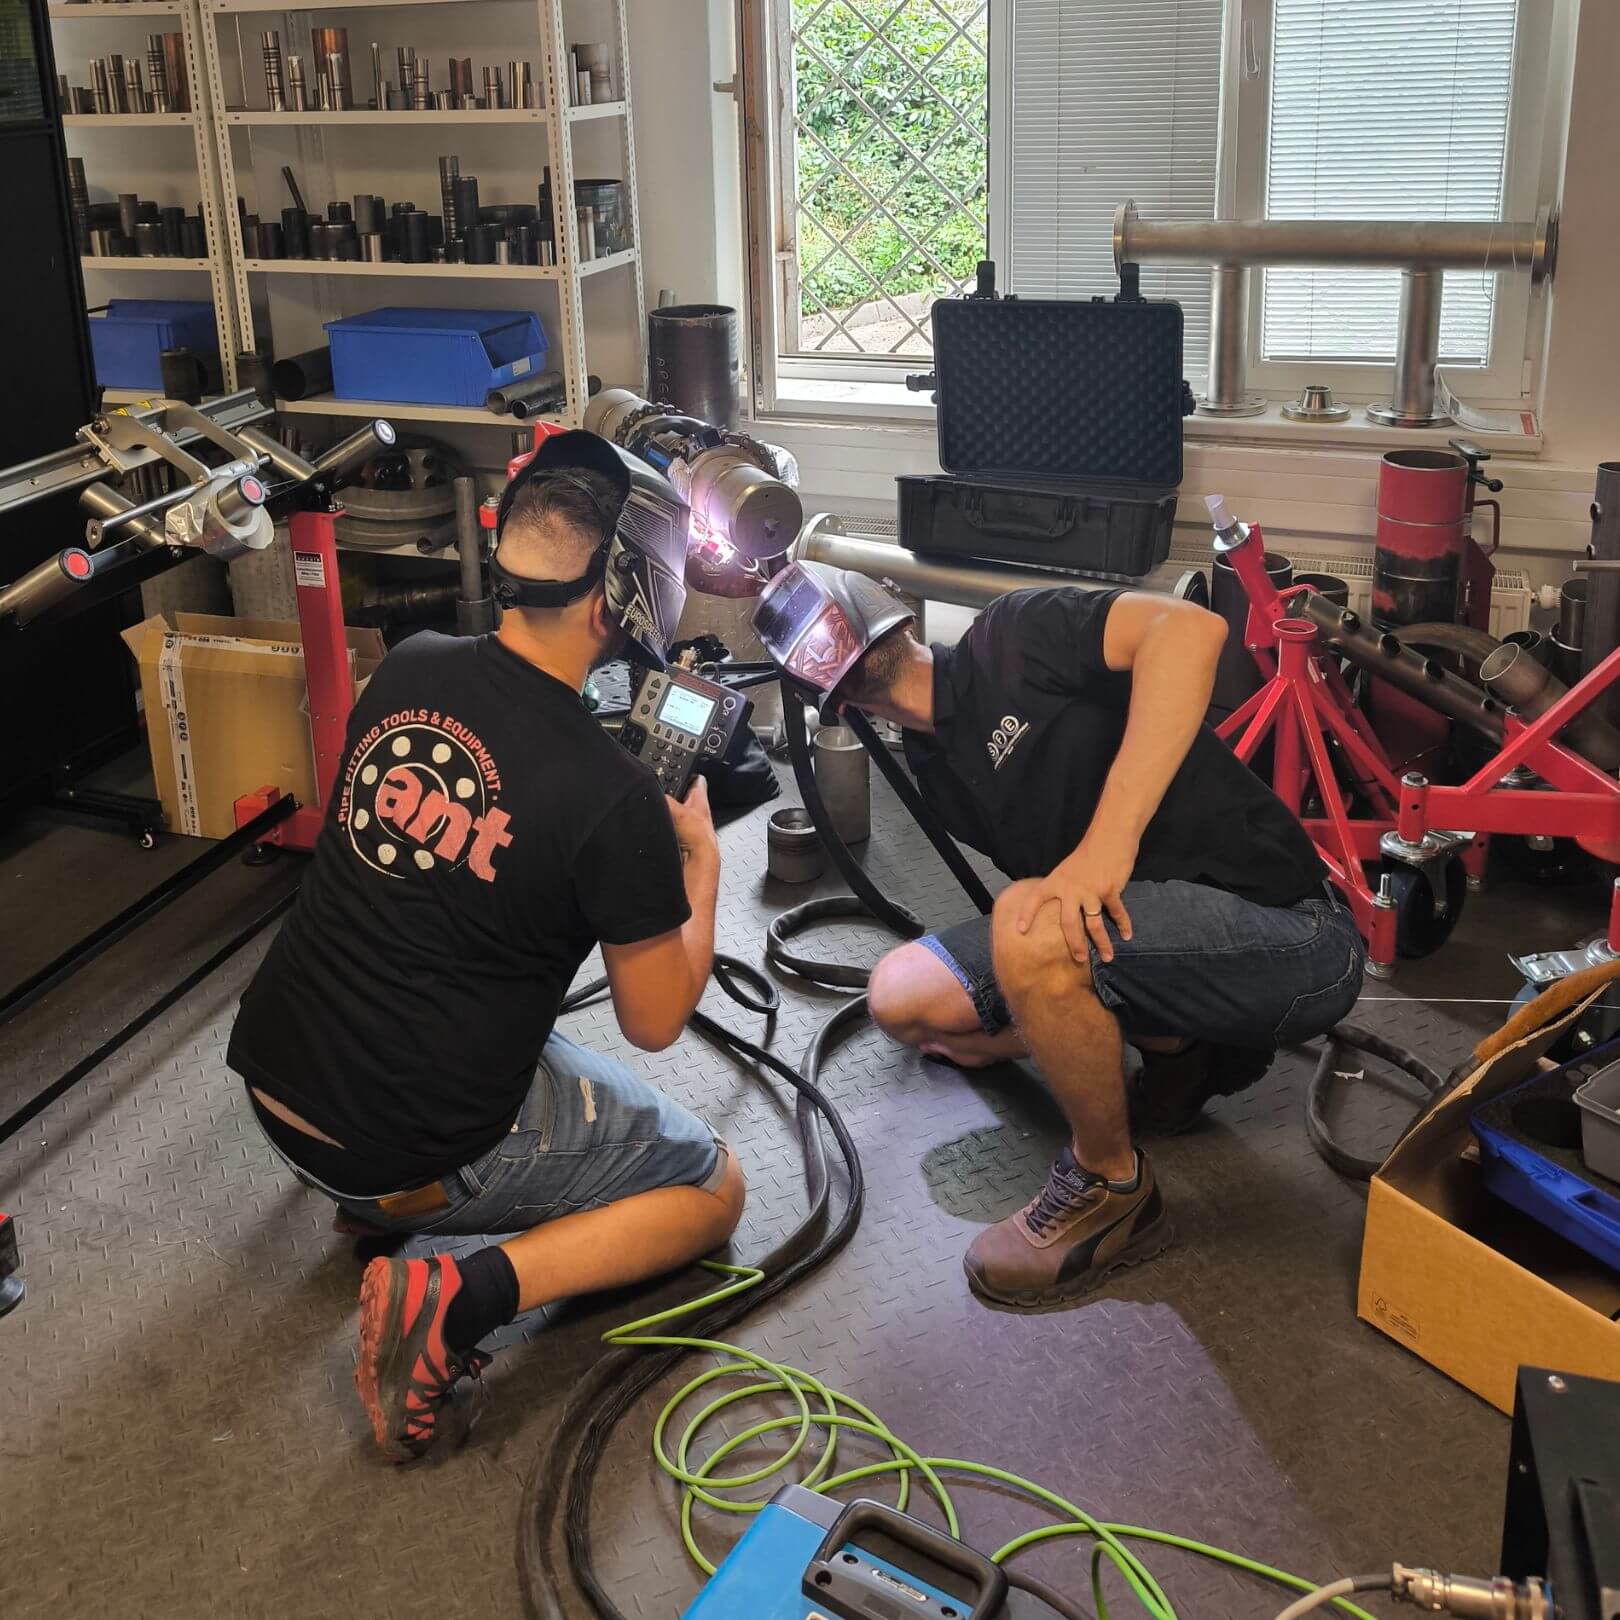
Orbitális hegesztésnél kevesebb elektródát használ, mert a berendezés úgy dolgozik, hogy az elektróda nem érintkezik a varrat helyével. A mechanikus vezetőrendszerek állandó távolságot tartanak az elektróda és a csövek között (nyitott fejes hegesztőgépeknél); kifinomultabb megoldásoknál ezt a távolságot az ívfeszültség-szabályozás (AVC – arc voltage control) szabályozza.
Mindkét esetben elkerüli a varratkötés volfrámzárványokkal való szennyeződését, és csökkenti az elektródafogyasztást. Az ismételhető, gép által vezérelt ívgyújtás meghosszabbítja az elektródák élettartamát.
2. Kezelők és képzettség
Különbséget kell tenni a hegesztő és a kezelő között. A hegesztő képzettebb, és felbecsülhetetlen előnye van – a műszaki szaktudás. Az orbitális gép kezelőjének kevésbé igényes képzés is elegendő, mert a feladatok többségét a gép végzi; a kezelő a folyamat helyes sorrendjéért és lefolyásáért felel.
A kezelő betanítása egyszerű ömlesztő hegesztésre mindössze kb. 2 napig tart, többrétegű varratokra kétszer 3 napig – összehasonlíthatatlanul kevesebb, mint egy hegesztő minősített képzése.
Nem elhanyagolhatók a nehéz vagy veszélyes munkakörülmények sem. Nehezen hozzáférhető helyeken vagy kényelmetlen testhelyzetben végzett munkánál az orbitális TIG-hegesztés segít megőrizni a hegesztők egészségét és biztonságát.
3. A tényleges hegesztési idő: az ívidő
A folyamat kiválasztásakor a tényleges hegesztési időt vegye figyelembe, ne csak a hegesztési sebességet (abban többnyire nincs nagy különbség). Kézi hegesztésnél az idő hosszabb lehet, mert a hegesztőnek pihenőre van szüksége, és koncentrációja ingadozik. Orbitális gépnél az ívidőt előre ismeri – tudja, mikor kész az ív, és mikor fejezi be a gép a varratot.
A hegesztő szűk helyen is jó minőségű varratot készít, a munkasebesség azonban általában alacsonyabb. Ha a cél a magas minőség, az orbitális gép jobb időbeli teljesítményt nyújt, mivel kiküszöböli a nehéz munkakörülmények hatását.
4. Minőségi költségek és időnyereség
A költségekhez a nem megfelelő minőség is hozzátartozik – a selejtezett anyagon elvesztett pénz. Kézi hegesztésnél a selejtes varratok aránya magasabb, és a hegesztő állapotától és felkészültségétől függ; a hibás varratokat javítani vagy újra kell készíteni.
Automatizált orbitális TIG-hegesztésnél a selejtes varratok száma nagyon alacsony: a minőségi vizsgálaton a varratok 99 %-a megfelel (jól szabályozott paraméterek mellett akár 100 %-a). Ez idő- és pénzmegtakarítást jelent – egy varraton soha nem dolgozik kétszer.
Az automatizált orbitális hegesztés 7 előnye
- Minőség: kevesebb elutasított varrat az ellenőrzés után (pl. röntgenvizsgálat).
- A varratok ismételhetősége.
- A kezelő rövidebb betanítása a képzett hegesztőhöz képest.
- Kisebb inertgáz-fogyasztás.
- Kisebb elektródafogyasztás.
- Kisebb hozaganyag-fogyasztás.
- Optimalizált ívidő.

Hogyan válasszon – segítünk
A beruházás megtérülése nem határozható meg előre általánosan; a projekt elején egyes paraméterek ismeretlenek – a varratok száma, a kezelő költségei, a végső alkalmazás és annak követelményei. Néhány ügyfelünknél az orbitális hegesztőgép már egyetlen projekt után megtérült. Az AXXAIR szlovákiai hivatalos forgalmazójaként az ant Profitools Kft.-nél a két megközelítést az Ön projektjének konkrét paraméterei alapján hasonlítjuk össze. Vegye fel velünk a kapcsolatot, vagy tudjon meg többet az AXXAIR márkáról.
Frissítve 19. október 2026.