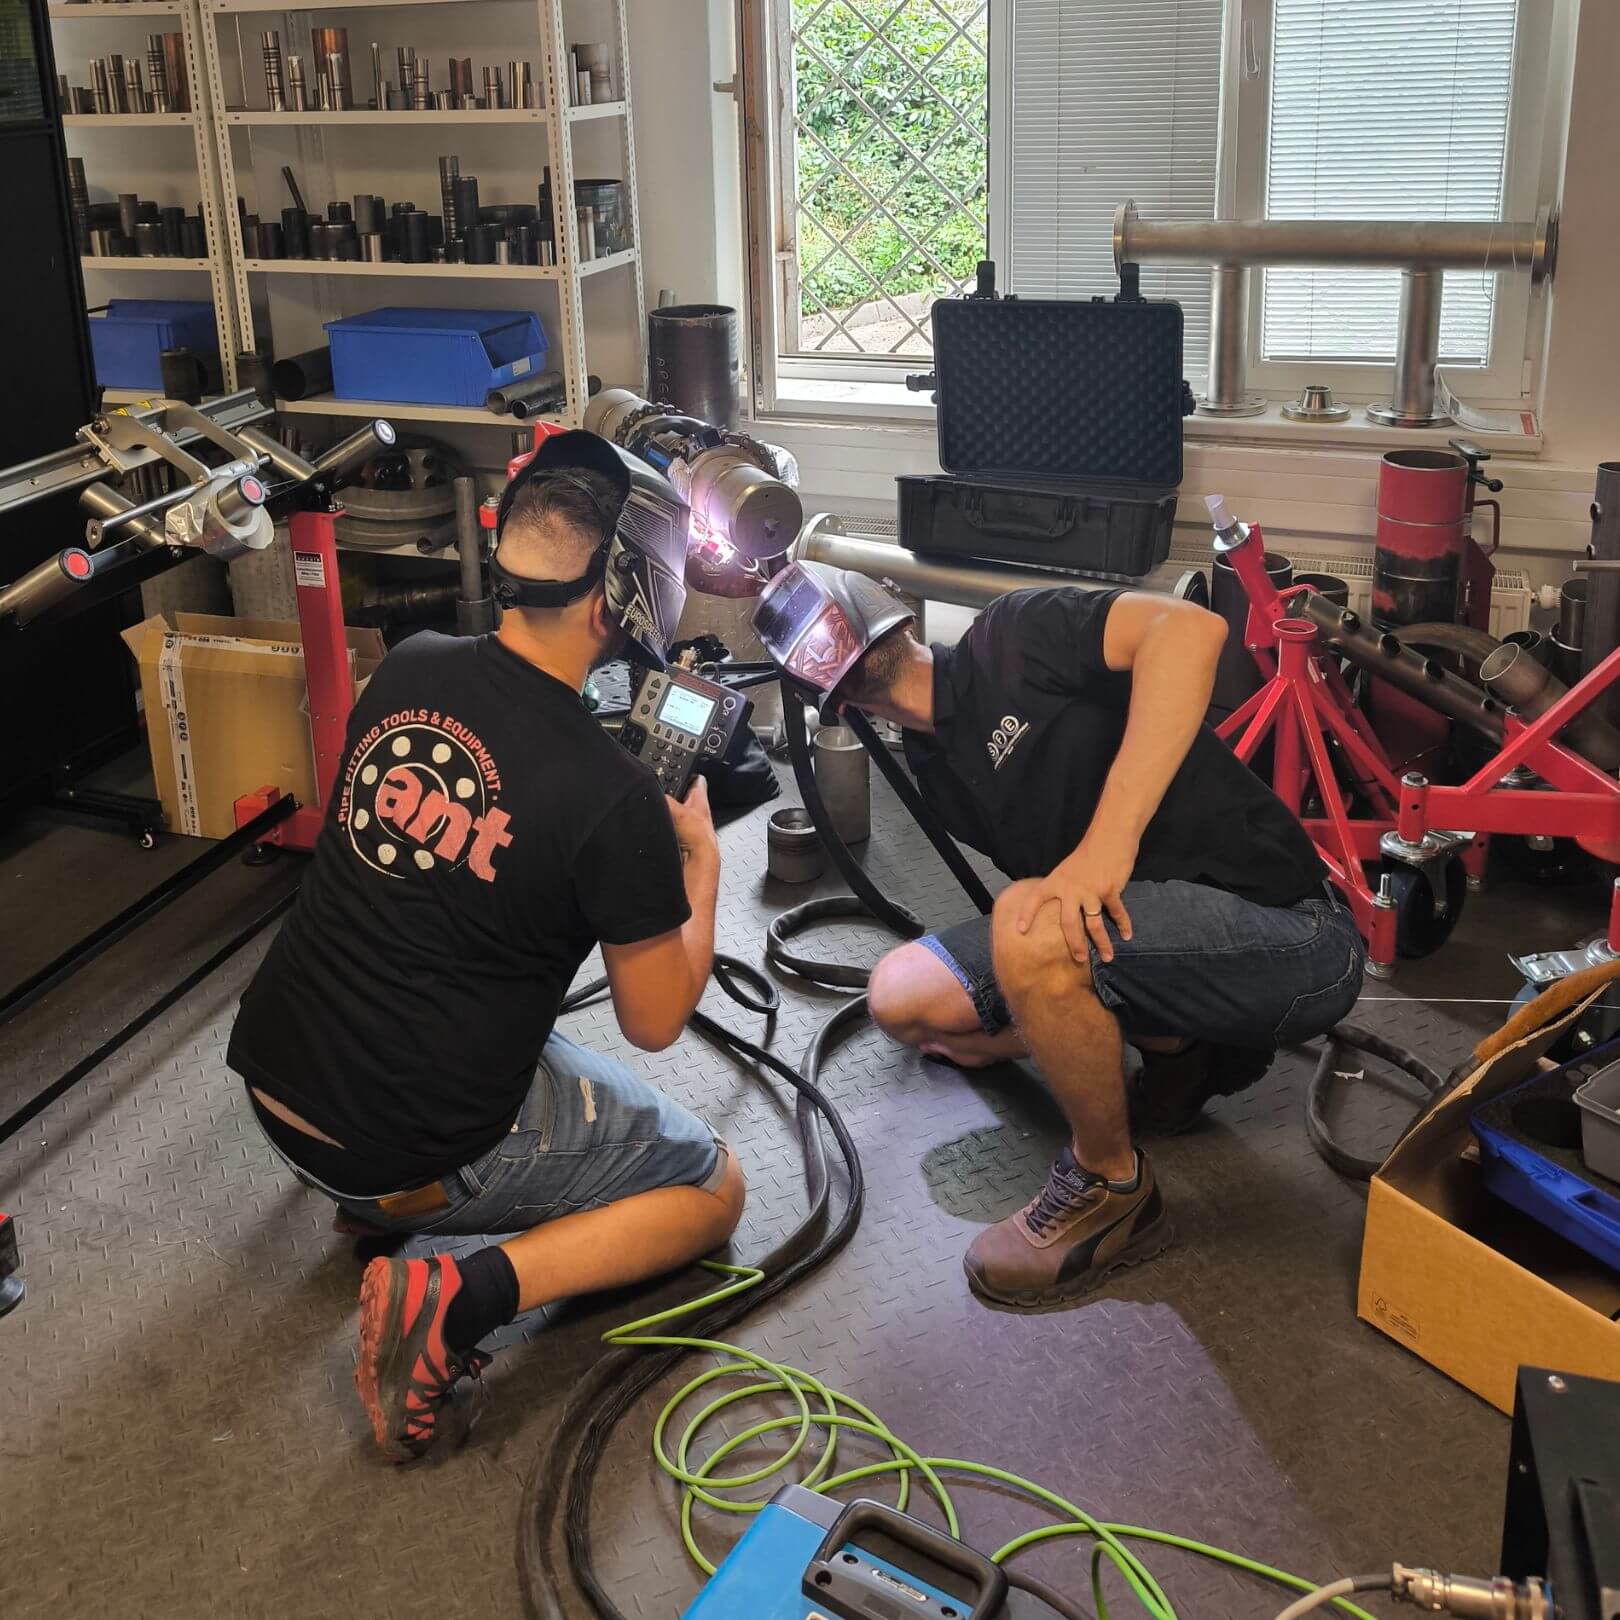
Az automatikus orbitális TIG-hegesztés olyan eljárás, amelyben a hegesztőpisztoly pályán (orbitán) forog a szilárdan rögzített cső körül, a gép pedig automatikusan szabályozza a hegesztési paramétereket. Az 1960-as években fejlesztették ki a repülőipar szigorú előírásaihoz. Növeli a hatékonyságot és csökkenti a hibaarányt az emberi tényező kiküszöbölésével – megfelelő előkészítés mellett a varratok kevesebb mint 1 %-a hibás, és ez az arány megközelíti a nullát.

Automatikus TIG-hegesztési folyamat (GTAW)
A TIG-eljárás könnyen automatizálható – egyszerű ömlesztő hegesztésnél (tompahegesztésnél) és vastag falú csöveknél hozaganyag-huzal használatakor is. A cél a gyártás hatékonyságának növelése és egyúttal a hibaarány minimalizálása az emberi tényező kiküszöbölésével.
Mivel a pisztoly mozog, a cső pedig szilárdan rögzített, az eljárás kiválóan alkalmas csövek hegesztésére, és a kényszerhelyzetű hegesztés is nagyon hatékony. A korrózióálló acél hegesztésének jó eredményét több tényező befolyásolja:
- a volfrámelektróda formája;
- a formálógáz nyomása a csővezeték belsejében;
- a formálógáz tisztasága;
- a felület előkészítése.
Az alapos előkészítés elengedhetetlen – a cső felületének állapota jelentősen befolyásolja a varrat minőségét. A 3 mm alatti falvastagságú vékonyfalú csöveknél ezért nagyon ajánlott a homlokfelület körkörös síkolása (illesztése), amely sorja- és pontatlanságmentes felületet biztosít.
Mely iparágakban alkalmazható az automatikus hegesztés?
Az automatikus orbitális hegesztést leggyakrabban a félvezetőiparban (tisztagáz-vezetékek), a gyógyszeriparban (tisztított víz), az élelmiszer- és italiparban, a vegyiparban és a petrolkémiai iparban, az atomenergetikában, valamint a repülőiparban (titáncsövek hegesztése) használják.
Az orbitális hegesztés nagyon megbízható, de érteni kell hozzá, és minden bemenetnek rendben kell lennie – elektródáknak, gázoknak, minőségi csöveknek és az illesztési felületek helyes előkészítésének. Ilyen feltételek mellett az orbitális TIG-hegesztés eredményeinek kevesebb mint 1 %-a hibás, és a hibaarány megközelíti a 0 %-ot, ha biztosított:
- a csövek alakpontossága (egyenletes falvastagság és ovalitás);
- a hegesztendő részek precíz előkészítése (vágás, élletörés, síkolás);
- a csövek helyes befogása a hegesztőfejben;
- a gázok és elektródák magas tisztasága;
- a berendezés megfelelő működése.
Különböző fémek hegeszthetők
Az automatikus hegesztés szinte mindig a nem leolvadó volfrámelektródás TIG (GTAW) eljáráshoz kötődik, kivéve a hideghuzalos eseteket. Számos fém hegeszthető: hő- és korrózióálló acélok, ötvözetlen és gyengén ötvözött szénacélok, nikkelötvözetek, valamint titán, réz, alumínium és ezek ötvözetei. Az eljárás védőgázas atmoszférában zajlik, rendkívül tiszta, és nagyon kevés füstöt termel; elsősorban rozsdamentes acél hegesztésére fejlesztették ki, és megfelel a legmagasabb mechanikai minőségi és esztétikai követelményeknek.
Az automatikus paraméterek irányítják a kezelőt
Az orbitális hegesztőgépek kezelése intuitív, így betanítás után egy kevésbé tapasztalt hegesztő is boldogul velük – sok paramétert maga a szoftver határoz meg. A legújabb modelleknél az integrált számítási rendszer úgy állítja be a paramétereket, hogy a kezelőt az optimális eredményhez vezesse. Az áramforrás figyelembe veszi a gravitáció hatását az ömledékre a varrat különböző helyzeteiben, valamint a cső fokozatos felmelegedését a hegesztés során, és az egyes fázisokban automatikusan igazítja a paramétereket.
Az orbitális TIG-hegesztőgép nagyobb beruházás marad, mint egy kézi hegesztőkészlet, de vitathatatlan előnyei – minőség, biztonság, termelékenység és a folyamat dokumentálása – igazolják a magasabb költségeket, és gyors megtérülést biztosítanak. Az AXXAIR szlovákiai hivatalos forgalmazójaként az ant Profitools Kft. szakemberei tanácsot adnak, hogyan teheti hatékonyabbá projektjét. Lépjen kapcsolatba velünk, vagy tekintse meg az AXXAIR orbitális hegesztőgépeket.
Frissítve 19. október 2026.