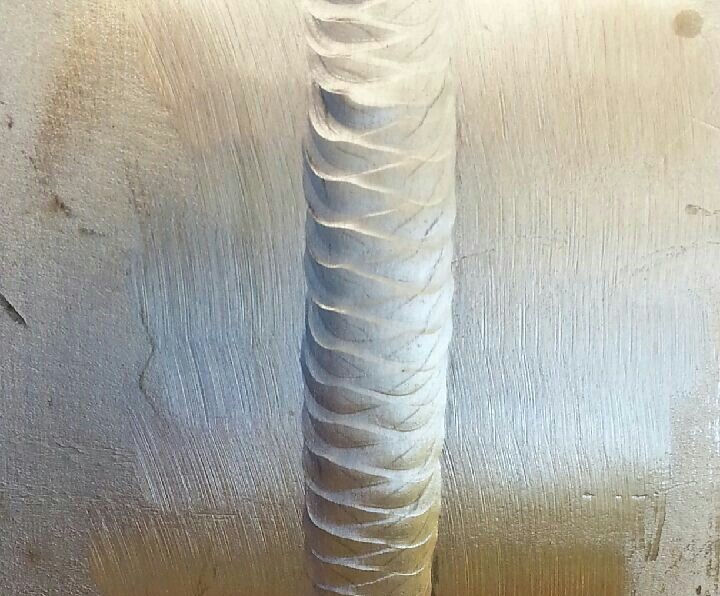
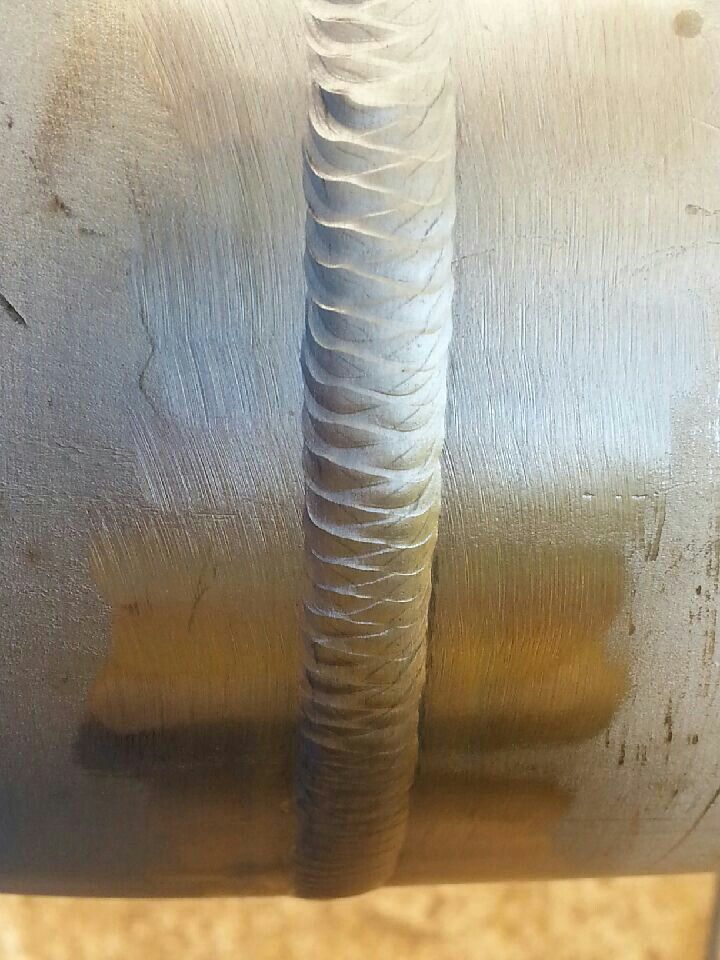
A csövek TIG-hegesztését akkor válassza, ha kiváló minőségű és tiszta varratra van szüksége a gyökér teljes átolvasztásával – jellemzően a gyógyszeriparban, az élelmiszeriparban, a tejiparban és a repülőiparban. Kompakt és vékony hegesztési kötést, füstmentes, tiszta eljárást kínál, és a fémek széles skálája hegeszthető vele, beleértve a rozsdamentes acélt, a titánt, az alumíniumot és a rezet. Hátránya a magasabb kezdeti beruházás és a lassabb folyamat.
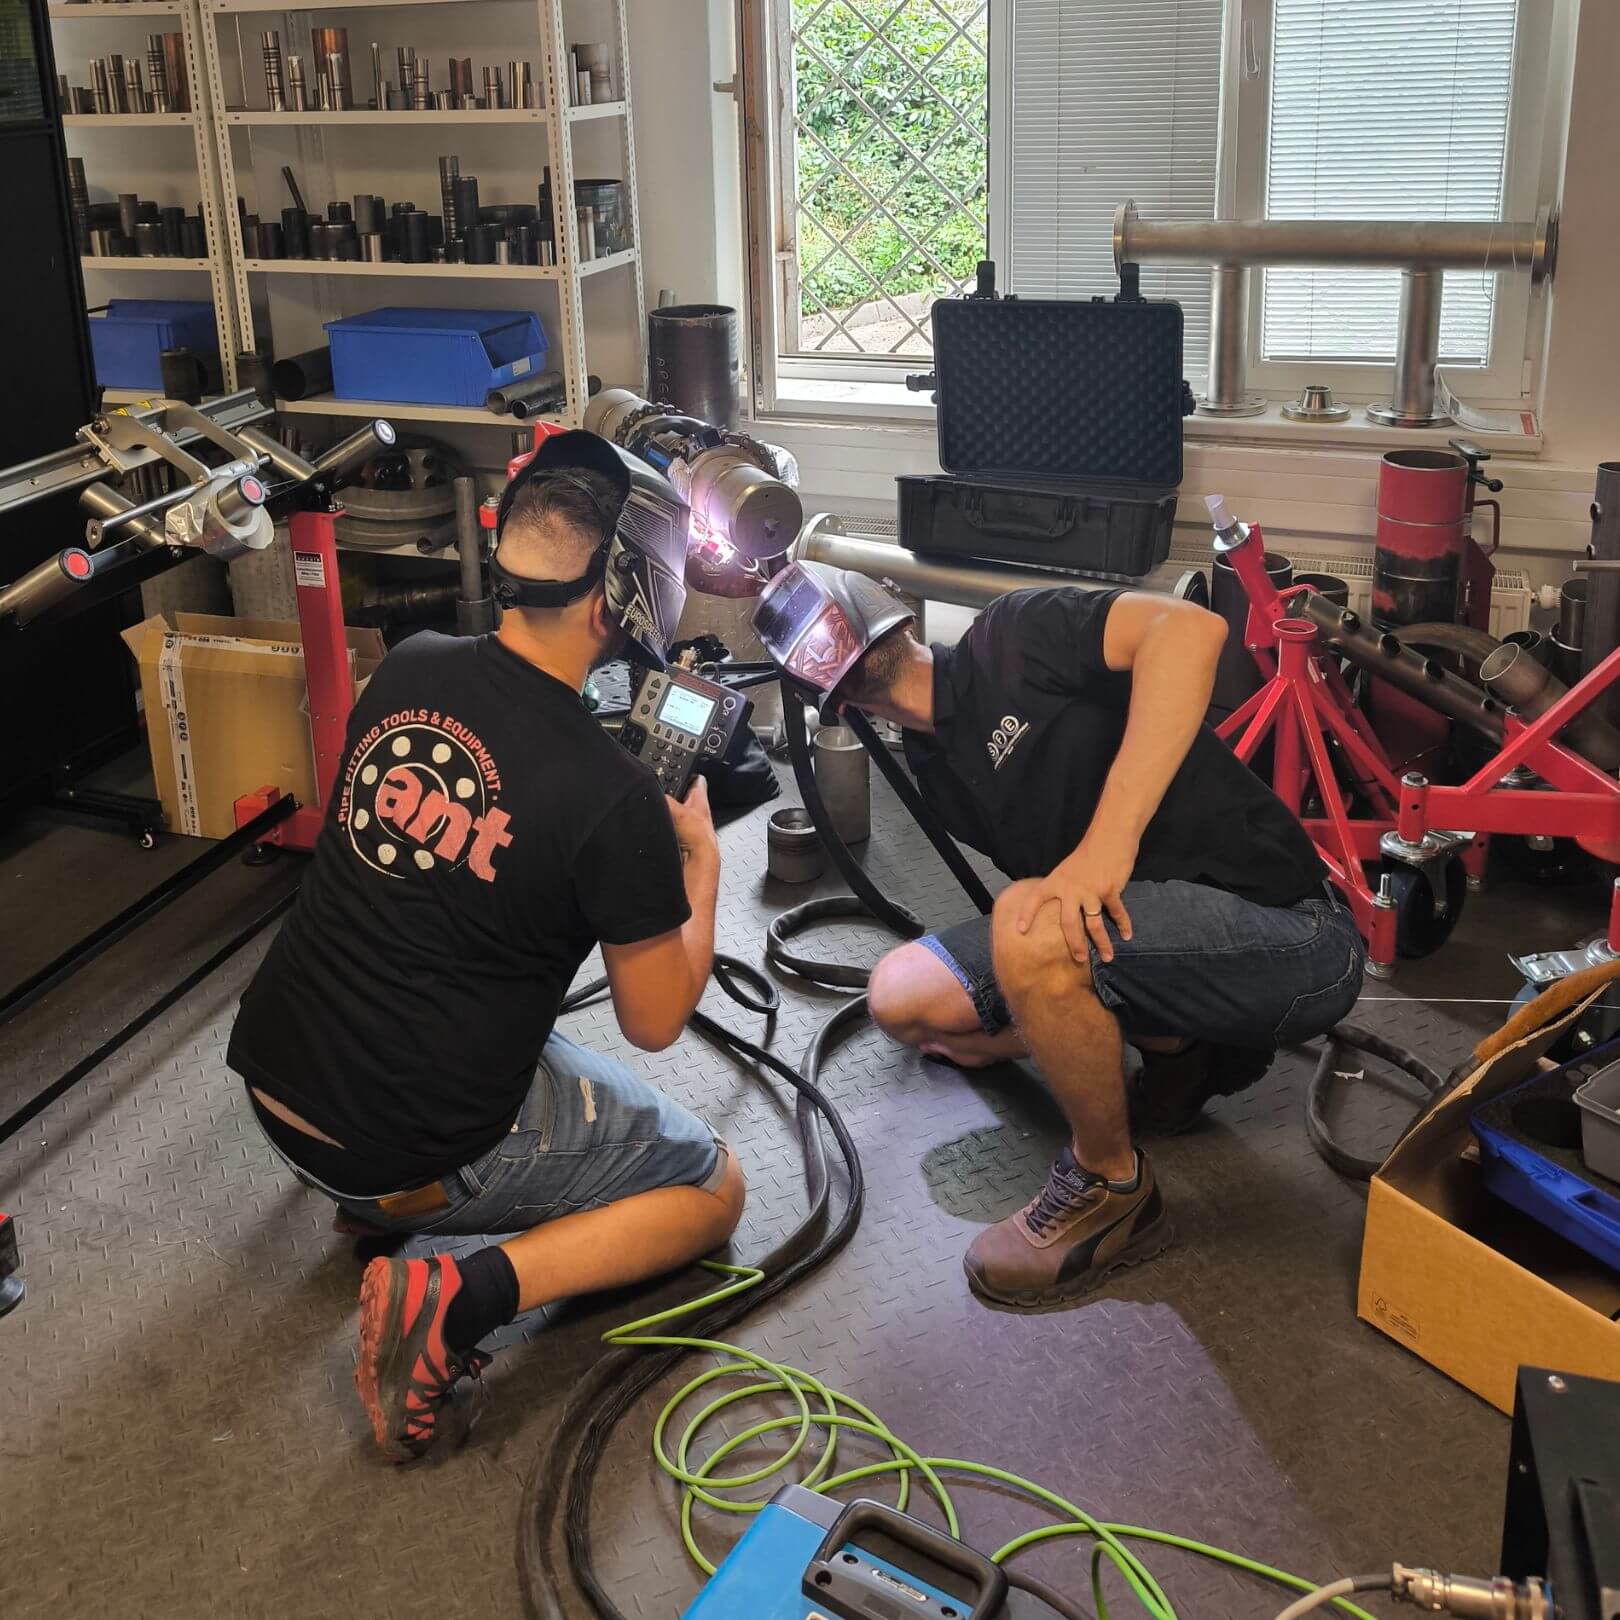
A TIG (GTAW) eljárás megbízhatóan automatizálható – a TIG módszerrel végzett orbitális csőhegesztés növeli a termelékenységet és az ismételhetőséget. A kötés kiváló minősége elsősorban a varrat felületének és tisztaságának köszönhető, ami a higiéniai és biztonsági szempontból kritikus alkalmazásoknál döntő.
A csövek TIG-hegesztésének előnyei
A TIG-hegesztést gyártósorok szerelésénél, javításoknál és helyszíni alkalmazásoknál egyaránt használhatja. A fő előnyök:
- Az alkalmazástól függően hozaganyaggal és anélkül is lehet hegeszteni.
- Nem képződik hegesztési füst és lerakódás.
- A legtöbb fém és heterogén anyag is hegeszthető: rozsdamentes acél, titán, magnézium, alumínium és réz.
- A folyamat stabil, automatizálható, és minden hegesztési pozícióban alkalmazható.
- Orbitális hegesztőgép használatakor a varrathibák nagyon ritkák, a minőség pedig magas.
A TIG-hegesztés hátrányai
- Magasabb kezdeti beruházás, mint a MIG/MAG eljárásnál – az eredmény viszont kiváló minőségű. Hogy miért éri meg orbitális hegesztőgépbe beruházni, azt egy külön cikkben részletezzük.
- A folyamat tovább tarthat, mint más módszereknél.
- A módszer tisztább munkakörnyezetet igényelhet.
Anyagok és fogyóanyagok
Gázok
A védőgázok megóvják a hegesztési kötést és az átvitt fémet a környező levegőtől (21 % oxigén, 78 % nitrogén, 1 % egyéb gáz és nedvesség). A leggyakoribb az argon, amely elősegíti az ív begyújtását és stabilitását. A falvastagságtól, a szükséges hőtől és az ötvözettől függően a gázokat néha keverik.
Elektródák
Korábban tóriumos volfrámelektródákat használtak, a tórium azonban radioaktív izotópok miatti kockázatot és köszörüléskor egészségügyi kockázatot jelent. Ma a legtöbb hegesztő cérium- vagy lantánalapú volfrámelektródákat használ, hogy elkerülje a radioaktivitás kockázatát.
Hozaganyag (huzal)
A 3 mm-es falvastagságig terjedő rozsdamentes csövek hegesztése nem igényel hozaganyagot. Vastagabb falaknál vagy különleges ötvözeteknél szükség lehet hozaganyagra. Akkor használják, ha:
- nagy korrózióállóságú ötvözeteket hegesztenek;
- a vastagabb fal élelőkészítést (leélezést) igényel;
- különböző ötvözeteket kötnek össze;
- a hegesztés során megváltozik az ötvözet szerkezete.
Mikor válassza a csövek TIG-hegesztését
A TIG módszert mindig akkor válassza, ha teljes átolvasztású, kiváló minőségű varratra van szüksége – ez az egyetlen módja annak, hogy a gyökérhegesztésnél a legmagasabb szintű biztonságot és garanciát érje el. Az AXXAIR szlovákiai hivatalos forgalmazójaként az ant Profitools Kft. képzett technikusai tanácsot adnak, hogyan teheti hatékonyabbá projektjét. Lépjen kapcsolatba velünk, tekintse meg az AXXAIR orbitális hegesztőgépeket, vagy tudjon meg többet az AXXAIR márkáról.
Frissítve 19. október 2026.