Rozsdamentes acél elosztó csővezetékek sorozatgyártásánál a T-elágazások kialakítására három módszer létezik: a cső ráhegesztése egy kifúrt nyílásra (fish-mouth), kész T-idomok hegesztése, valamint a nyak mechanikus kihúzása (extrudálása) közvetlenül a fővezetékből a T-DRILL módszerrel. Higiéniai szempontból igényes alkalmazásokhoz és legfeljebb 12,7 mm falvastagságú csövekhez a mechanikus nyakkihúzás a leghatékonyabb, mivel minimalizálja a varratok számát és a szennyeződések megtapadására hajlamos helyeket.
Miért döntő a kötés minősége a tisztatéri üzemekben
A tisztaságra nagy hangsúlyt fektető ágazatokban – az élelmiszer-, gyógyszer- és kozmetikai iparban – kilométernyi csővezetéket használnak gáz- és folyadékelosztó hurkokhoz, CIP (Clean In Place) és SIP (Steam In Place) tisztítórendszerekhez, szűrőrendszerekhez vagy hőcserélőkhöz. Mindezen hálózatokhoz elosztó csővezeték, és vele együtt T-kötések szükségesek.
Az elosztókat általában rozsdamentes acélból gyártják az EHEDG 8. sz. irányelvének ajánlásai szerint – az anyagoknak korrózióállónak, nem mérgezőnek és mechanikailag stabilnak kell lenniük –, valamint az ASME BPE szabvány szerint, amely a 300-as sorozatú, pontosabban a 316L rozsdamentes acélt részesíti előnyben. Higiénikus alkalmazásokhoz a 316L acél jól tisztítható, hidegen alakítható, és 2–3 % molibdéntartalmának köszönhetően lényegesen nagyobb a korrózióállósága.
Az elágazások kialakításának három fő módszere
- Cső felszerelése a csővezetékbe fúrt nyílásokra (1. és 2. ábra)
- Kész T-kötések hegesztése a csőszakaszokra (3. ábra)
- Az elágazás kialakítása közvetlenül a fővezetékből – extrudált nyak a T-DRILL módszerrel (4. és 5. ábra)
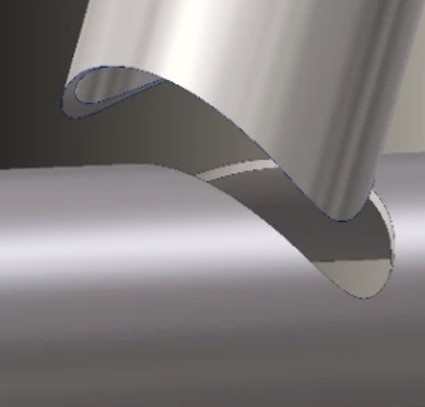
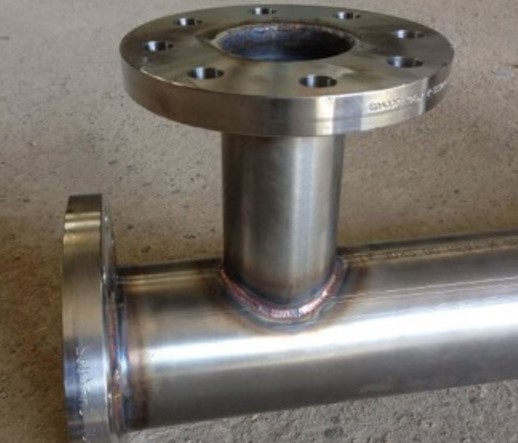
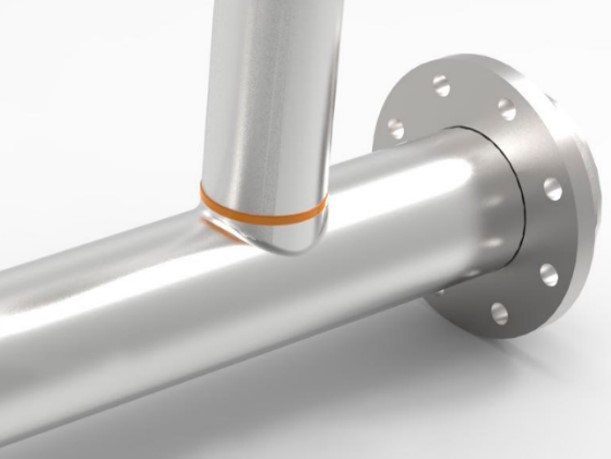
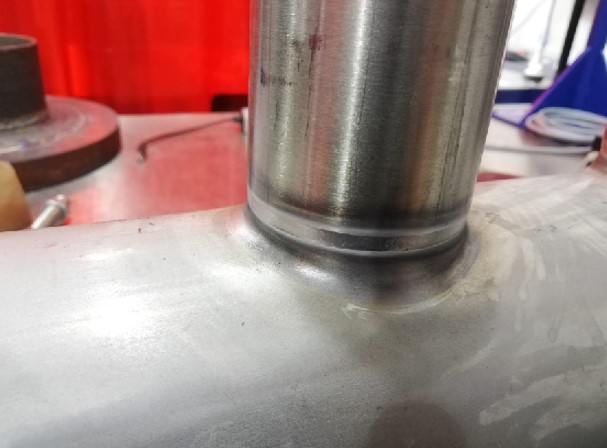
Mechanikus nyakkihúzás (T-DRILL) kontra fish-mouth
Legfeljebb 12,7 mm falvastagságú csöveknél az elosztók gyártásának leghatékonyabb módja az elágazás mechanikus kialakítása közvetlenül a fővezetéken. Ezzel minimálisra csökken a hegesztés szükségessége, valamint a lehetséges szivárgási és szennyeződés-megtapadási pontok száma. Ha a varratokat utólag polírozni kell, ez a mechanikusan kialakított elágazásnál hatékonyabb, mivel csak minimális számú, tökéletesen merőleges tompavarratos kötés marad.
Ezzel szemben a „fish-mouth” (halszáj) típusú kötés, bár nagyon régóta használják, ma a legnagyobb higiéniai kockázatot jelenti. Az alak hegesztése bonyolult, és a termelékenység miatt gyakran kézzel hegesztik. Még a legjobb kézi hegesztő sem garantál sima és tiszta varratot a legbonyolultabb részeken, az alak ráadásul olyan helyeket hoz létre, amelyek szinte nem tisztíthatók.
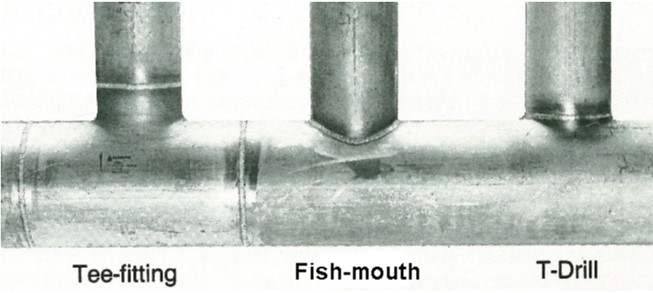
Az egyik leghatékonyabb módszer a nyílások elliptikus marása, a nyak mechanikus kihúzása (peremezése) és a kihúzott rész felületének levágása – mindezt a cső mozgatása nélkül. Több év gyakorlat után elismert, hogy a szereléshez az automatikus orbitális hegesztés a legmegfelelőbb az eredmény minősége, a gyártási nyereség és a magas tisztasági követelmények teljesítése szempontjából.
A T-DRILL összehasonlítása a hagyományos idomhegesztéssel (videó)
Az ezekben az ágazatokban használt rendszerek polírozott ausztenites rozsdamentes csőből készülnek, amelyet általában hozaganyag nélküli tompahegesztéssel vagy ömlesztéssel állítanak össze. Helyes kivitelezés és az elemek hasonló kéntartalma esetén nagy szilárdságú, repedés- és porozitásmentes kötés jön létre. Az ultranagy tisztaságú alkalmazásokban az áramlás optimalizálása érdekében utólag elektrolitikus polírozás is alkalmazható.

Mire figyeljünk az extrudált nyakak tervezésénél
Az elágazás mechanikus kialakítása rendszerint nagyon enyhe ovalizációval jár, amelyet mindig figyelembe kell venni az orbitális hegesztés szabványos értékeinél. Az extrudálás a nyak falvastagságát is kissé csökkenti – az elágazás átmérője és az elosztó átmérője közötti aránytól függően. Minél hasonlóbb a cső és az elágazás átmérője, annál jelentősebb a fal elvékonyodása; az eredmény optimalizálására általában 2-höz közeli arányt alkalmaznak.
A kialakított nyak magassága az anyagtól, annak nyúlásától és a csövek méreteitől függ – általában 2 és 20 mm között mozog. Ezt a magasságot levágással a leágazó csővel való optimális érintkezési felületre igazítják, ami lehetővé teszi az orbitális AWI (TIG) hegesztéssel történő szerelést. Bizonyos esetekben a hegesztőfejnek meg kell döntenie az elektródát, hogy elérje a hegesztendő területet, és hatékony oxidáció elleni védőgázpajzsot biztosítson – vagy zárt térben (7. ábra), vagy diffúzióval (8. ábra).


Megelőző intézkedésként a fej típusától függetlenül a másik oldalról is védőgázt kell bevezetni, hogy megakadályozzuk a belső varrat oxidációját. A modern hegesztőáramforrások párbeszédes rendszerekkel rendelkeznek, amelyek az átmérők és az anyag alapján kiválasztják a legjobb üzemi módszert; a hegesztési zónákra osztás megkönnyíti a hegfürdő helyzetének, vastagságának és alakjának ellenőrzését.
Melyik módszer tehát a nyerő?
A nyakak mechanikus kialakítása az elosztókon minimalizálja a másodlagos varratok és műveletek számát, csökkenti a beszerzendő T-kötések mennyiségét, és teljes mértékben kompatibilis az orbitális AWI (TIG) hegesztéssel, így biztosítja a varrat megismételhetőségét és biztonságát. A tiszta elosztók sorozatgyártásához ezért a legtöbb esetben ez a legelőnyösebb választás.
Kérje az ant Profitools Kft. szakértőinek tanácsát
A T-DRILL technika szlovákiai hivatalos forgalmazójaként az ant Profitools Kft.-nél személyesen bemutatjuk a mechanikus csőnyakkihúzó gépeket, és segítünk a méreteinek és anyagainak megfelelő kiválasztásban. Tekintse meg hordozható csőnyakkihúzó gépeinket, helyhez kötött csőnyakkihúzó gépeinket, vagy lépjen kapcsolatba velünk közvetlenül.
Frissítve 19. október 2026.